

Hur byter man ut en bränsleinsprutare?
Ersätter a bränsleinjektorlinje involverar fem kärnsteg: bekräfta korrekt ersättningsledningsspecifikation, avlasta resterande tryck i bränslesystemet, koppla bort den gamla ledningen vid både pump-/common-rail-änden och injektoränden med en nyckel av rätt storlek, installera den nya ledningen för hand innan du drar åt kopplingsmuttrarna till det specificerade värdet, och kontrollera varje anslutning för läckor efter att motorn har startat om. Eftersom a bränsleinjektorlinje (även kallat ett högtrycksbränsleinsprutningsrör) fungerar under extremt, snabbt cykliskt tryck, vilket matchar den exakta tryckklassificeringen, diametern, längden och böjgeometrin för den ursprungliga linjen är mycket viktigare än vad det gör för de flesta andra fordonsslangar. Den här guiden går igenom de vanliga typerna av bränsleinsprutningslinjer, hur de är byggda, var varje typ används, en detaljerad jämförelse mellan linjekonfigurationer, ett fullständigt byte och underhållsprocedur och svar på vanliga frågor, vilket ger tekniker, vagnparksoperatörer och reservdelsköpare den praktiska detalj som behövs för att slutföra ett säkert och korrekt utbyte.
Vanliga typer av bränsleinjektorledningar och deras egenskaper
Inte alla bränsleinsprutningslinjer ser ut eller fungerar på samma sätt. Den korrekta typen beror på vilket bränsleinsprutningssystem det betjänar, vilket tryck det måste tåla och hur mycket routingflexibilitet motorrummet tillåter. Korten nedan beskriver de vanligaste konfigurationerna när man köper en ersättningslinje.
Common Räls högtrycksledning
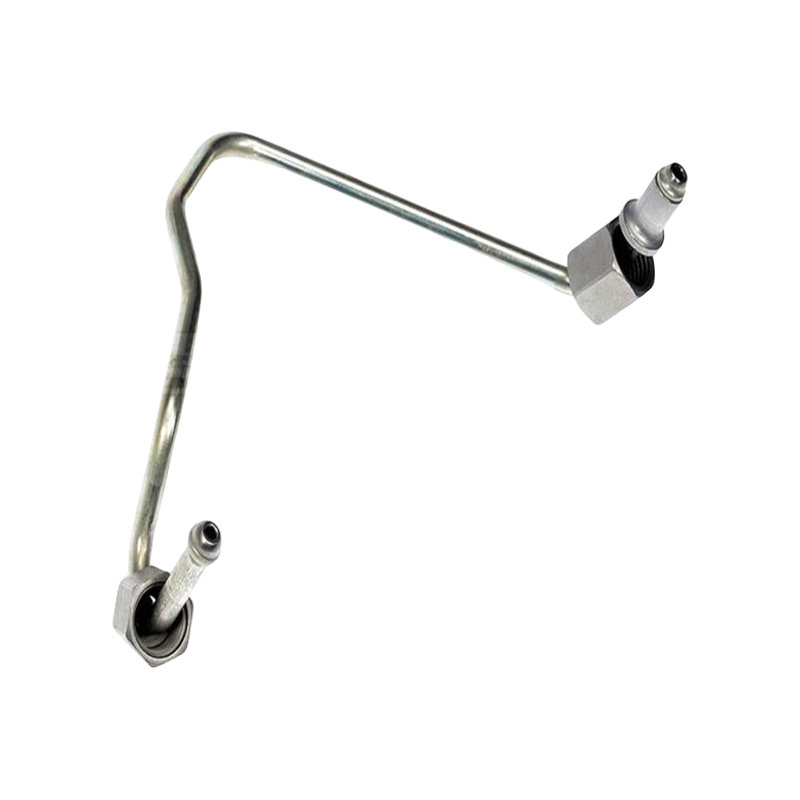
En styv stålledning som förbinder common rail till en individuell injektor, byggd för att motstå de mycket höga, snabbt pulserande trycken som används i moderna diesel common rail-system.
Inline Pump Injector Line
Ett individuellt styvt stålrör som går direkt från en mekanisk inline-insprutningspump till en injektor, typiskt för äldre dieselmotorkonstruktioner utan common rail.
Korrugerad flexibel bränsleledning
Ett flexibelt korrugerat rör som vanligen används i tillförsel- eller returkretsar med lägre tryck, där dess förmåga att flexa upptar motorrörelser och vibrationer.
Anpassad CNC-böjd ersättningslinje
En linje böjd för att matcha en specifik motors tredimensionella routing, producerad när en direkt off-the-shelf ersättningsdel inte är tillgänglig för en äldre eller mindre vanlig motor.
Lågtrycksmatnings-/returledning
Transporterar bränsle från tanken till pumpen eller leder överskottsbränsle tillbaka till tanken, som arbetar med mycket lägre tryck än högtrycksledningarna på injektorsidan.
Bränsleinsprutningsledningar är konstruerade för att motstå ett mycket specifikt tryckområde beroende på vilket bränsleinsprutningssystem de tjänar. Äldre mekaniska inline-pumpsystem arbetar vanligtvis vid betydligt lägre topptryck än moderna common rail-system. Diesel common rail-arkitekturen har i synnerhet drivit insprutningstrycket uppåt under på varandra följande motorgenerationer för att förbättra finfördelningen och minska utsläppen. Eftersom den korrekta ersättningslinjen måste klassificeras för åtminstone systemets högsta driftstryck, är det ett viktigt första steg att förstå var en given motor sitter i detta tryckspektrum innan du beställer en reservdel. Mätaren nedan illustrerar en ungefärlig position för moderna diesel common rail-system inom en allmän referensskala på 0 till 250 MPa.
Mätarnålen sitter i den övre delen av skalan, vilket återspeglar den vitt hänvisade punkten att moderna diesel common rail-system vanligtvis fungerar vid topptryck som överstiger 200 MPa. Detta är avsevärt högre än tryckintervallet som är förknippat med äldre mekaniska inline-insprutningspumpsystem, som vanligtvis faller i de nedre och mellersta delarna av samma skala. Den praktiska innebörden för alla som köper en ersättningsbränsleinjektorlinje är okomplicerad: en linje som är klassad för ett äldre system med lägre tryck bör aldrig ersättas med en modern common rail-motor, även om de fysiska dimensionerna ser likadana ut. Tillverkare hanterar detta tryckkrav främst genom materialval och kallbearbetningsprocessen som beskrivs i nästa avsnitt, snarare än att bara använda en tjockare vägg på vanliga rör. Det är värt att notera att det exakta topptrycket för en specifik motormodell alltid bör bekräftas mot motortillverkarens egen specifikation snarare än antas från en allmän referensskala som denna. Olika motorgenerationer från samma tillverkare kan också arbeta vid olika trycknivåer eftersom emissioner och prestandakrav utvecklas över tiden. Detta är en anledning till att byte av bränsleinsprutningslinje inte är en uppgift som passar alla, och varför matchning av den exakta specifikationen till motorvarianten är viktigare än matchning av enbart ett grovt fysiskt utseende. För verkstäder som hanterar ett brett utbud av motormodeller kan en referenstabell för vanliga tryckintervall per systemtyp minska risken för att installera en underskattad linje. Eftersom en linje som arbetar under dess nominella tryckomslag kan misslyckas utan uppenbara varningssignaler i förväg, behandlas denna specifikationskontroll i allmänhet som ett säkerhetsrelevant steg snarare än en valfri formalitet. Att granska detta trycksammanhang hjälper också till att förklara varför bränsleinsprutningslinjer, till skillnad från många andra rördelar för bilar, tillverkas med relativt snäva toleranser och dedikerade tryckklasser snarare än en enda universell design.
Rätt bränsleinsprutningsledning måste klassificeras för den specifika tryckklassen för den motor som den betjänar, eftersom byte av en lågtrycksledning till ett modernt common rail-system kan leda till fel.
Hur bränsleinjektorledningar är byggda: material, struktur och arbetsprincip
En bränsleinjektorlinje är mer än en enkel slanglängd. Den är vanligtvis gjord av speciellt utvalda höghållfasta, låglegerade stålrör och värmebehandlas sedan för att höja dess grundsträckgräns. Många högtrycksledningar går sedan igenom en ytterligare kallbearbetningsprocess som kallas autofrettage, där röret utsätts för ett kontrollerat inre tryck som orsakar lätt plastisk deformation av innerväggen. När det trycket har släppts behåller den inre väggen ett lager av kvarvarande tryckspänning som måste övervinnas av arbetstrycket innan någon nettodragspänning byggs upp i materialet, vilket avsevärt förbättrar utmattningsmotståndet och sprängtrycket. Precisions-CNC-rörböjningsutrustning används sedan för att forma den färdiga linjen till den exakta tredimensionella geometrin som krävs av en specifik motor, eftersom en felaktig böjradie kan koncentrera spänningen till fel punkt längs linjen. Tabellen nedan sammanfattar de strukturella element som vanligtvis finns i en styv högtrycksledning jämfört med en flexibel korrugerad linje.
Styv högtrycksledningsstruktur
| Flexibel korrugerad linjestruktur
|
Utmattningsmotståndet hos en bränsleinjektorlinje bestäms till stor del av hur stålröret bearbetas snarare än av enbart väggtjocklek. Upprepade högtryckspulser från varje injektionshändelse utsätter cyklisk stress på rörets innervägg, vilket är där utmattningssprickor med största sannolikhet uppstår med tiden. Värmebehandling kan förbättra stålets bashållfasthet, men den ytterligare kallbearbetande autofrettage-processen används specifikt för att motverka denna cykliska stress. Tabellen nedan visar ett illustrativt relativ utmattningslivsindex som jämför standardslangar, värmebehandlade slangar och autofrettagebehandlade slangar.
Som diagrammet visar är standardstålrör utan ytterligare bearbetning inställd som baslinjens relativa utmattningslivslängd i denna illustration. Värmebehandlade slangar visar en måttlig förbättring jämfört med baslinjen, i överensstämmelse med den allmänna tekniska principen att värmebehandling ökar basens sträckgräns och därför höjer spänningsnivån som ett rör kan tolerera innan utmattningsskador ackumuleras. Autofrettage-behandlade slangar visar den största förbättringen bland de tre kategorierna i denna illustrativa jämförelse, vilket stämmer överens med varför denna kallbearbetningsprocess specifikt är associerad med tillverkning av högtrycksbränsleinjektorlinje snarare än generella stålrör. Mekanismen bakom denna förbättring är att kvarvarande tryckspänning som finns kvar i innerväggen efter autospänning först måste övervinnas genom att arbeta med dragspänning innan någon nettodragspänning utvecklas, vilket effektivt höjer den praktiska utmattningströskeln. Detta är särskilt relevant för injektorlinjer eftersom de upplever ett mycket stort antal tryckcykler under en motors livslängd, vilket gör även en måttlig förbättring av utmattningsmotståndet meningsfullt i kumulativa termer. Det är värt att behandla detta diagram som en illustrativ relativ jämförelse snarare än en garanti för en specifik livslängdssiffra, eftersom faktisk utmattningsprestanda också beror på rördiameter, väggtjocklek, böjradie och installationskvalitet. En korrekt tillverkad och korrekt installerad autofrettage-behandlad linje förväntas i allmänhet överträffa ett standardrör med liknande dimensioner under samma driftsförhållanden, baserat på den underliggande materialvetenskapen som beskrivs ovan. Detta är en av anledningarna till att en specialiserad tillverkare av bränsleinsprutningsrör vanligtvis behandlar detta bearbetningssteg som en central del av produktionen snarare än en valfri uppgradering. För köpare och verkstäder som skaffar ersättningslinjer kan det vara en relevant fråga att bekräfta att en leverantör tillämpar denna typ av bearbetning på högtrycksledningar, separat från linjens grundläggande dimensionella specifikation. Att förstå denna tillverkningsdetalj hjälper också till att förklara varför ett generiskt stålrör, även ett med matchande yttre dimensioner, inte anses vara ett lämpligt substitut för en specialbyggd bränsleinjektorlinje i en högtryckstillämpning.
Autofrettage kallbearbetning och precisions-CNC-böjning är det som ger en specialbyggd bränsleinjektorlinje dess utmattningsmotstånd, vilket är anledningen till att ett generiskt stålrör inte är ett lämpligt substitut.
Applikationsscenarier och nyckelvalskriterier för bränsleinjektorledningar
Bränsleinsprutningslinjer används i ett brett utbud av diesel- och direktinsprutningsapplikationer. Dieselmotorer för passagerar- och lätta lastbilar med common rail-system är beroende av korta, exakt böjda högtrycksledningar som dras genom ett tätt packat motorrum. Kraftiga lastbils- och jordbruksdieselmotorer använder ofta längre linjer med mer komplex böjgeometri för att nå insprutare placerade över ett större cylinderhuvud. Marina dieselmotorer och industriella generatoraggregat använder ofta linjer med större diameter som är klassade för kontinuerliga arbetscykler snarare än intermittent bilanvändning. Bensinsystem med direktinsprutning använder också dedikerade högtrycksledningar, men vanligtvis vid lägre topptryck än diesel common rail-system.
När köpare väljer eller köper en ersättningslinje för bränsleinsprutare arbetar köpare i allmänhet genom en konsekvent uppsättning kriterier innan de gör en beställning hos en tillverkare eller leverantör:
- Uppfyller eller överstiger ledningens tryckklass motorsystemets högsta driftstryck?
- Stämmer den yttre diametern och väggtjockleken med originalutrustningens specifikation?
- Reproducerar böjgeometrin och den totala längden den ursprungliga dragningen korrekt?
- Passar ändbeslagen och tätningskonens vinkel med pump- och injektorportarna som är anslutna?
- Är slangmaterialet och bearbetningen (värmebehandling, autofrettage) förenlig med högtrycksdrift?
- Kan tillverkaren eller grossisten stödja upprepade beställningar med konsekvent dimensionell noggrannhet för behov av flotta eller flera enheter?
Bränsleinsprutningsledningarna upplever inte ett konstant, konstant tryck under motordrift; istället fluktuerar trycket snabbt när varje injektionshändelse öppnar och stänger injektorn. Detta pulsationsmönster upprepas många gånger per sekund vid typiska motorvarvtal, vilket ger upprepade stresscykler på linjen och dess ändkopplingar. Att välja en linje som endast är klassad för det genomsnittliga drifttrycket, snarare än det topptryck som uppnås under varje puls, skulle lämna en väsentligt reducerad säkerhetsmarginal. Ingenjörer som granskar insprutningssystemets design tittar vanligtvis på tryckpulsationsformen, inte bara ett enda topptal, för att förstå verkliga driftsförhållanden längs linjen. Ytdiagrammet nedan visar ett illustrativt tryckpulsationsmönster över en injektionscykel för sammanhang.
Det skuggade områdesdiagrammet visar att trycket stiger kraftigt under själva insprutningshändelsen, vilket återspeglar den korta period då bränsle pressas genom insprutningsmunstycket vid maximalt systemtryck. Utanför detta insprutningsfönster sjunker trycket i ledningen mot en jämförelsevis stadigare baslinje associerad med common rail- eller pumpens hålltryck. Detta mönster upprepas kontinuerligt medan motorn går, vilket innebär att insprutningsledningen upplever ett mycket högt antal av dessa tryckcykler under normala drifttimmar. Den praktiska betydelsen av detta pulsationsmönster är att linjens nominella tryckspecifikation måste ta hänsyn till toppen av varje puls, inte bara ett medeltryck över cykeln. Detta är också en del av varför utmattningsmotstånd, som diskuterades i föregående avsnitt, är en så viktig designövervägande för bränsleinjektorledningar specifikt, eftersom ledningen i huvudsak utsätts för ett kontinuerligt cykliskt belastningsmönster snarare än ett enda statiskt tryck. Variationer i motorvarvtal och belastning förändrar också frekvensen, och i viss mån formen, av detta pulsationsmönster, eftersom insprutningstiden och varaktigheten anpassas för att matcha bränslebehovet. En linje som är korrekt klassad och bearbetad för sin avsedda tryckklass är utformad för att tolerera detta pulsationsmönster över motorns förväntade serviceintervall. Om en linje har varit underspecificerad eller har utvecklat utmattningsskador på grund av ålder eller ett tillverkningsfel, är denna upprepade pulsering ofta den mekanism som så småningom leder till en spricka eller fel vid en spänningskoncentrationspunkt som en böj eller passningskoppling. Detta pulsationsdrivna spänningsmönster är också relevant för den tidigare punkten om tryckklassificering: en linje som verkar tillräcklig baserat på enbart en genomsnittlig trycksiffra kan fortfarande vara underdimensionerad i förhållande till det faktiska topppulstrycket den kommer att uppleva under drift. Att erkänna denna distinktion är ett användbart sammanhang när man jämför specifikationsblad för olika alternativ för injektorlinje under ett urval eller ersättningsbeslut.
Att välja rätt bränsleinsprutningslinje beror på att man matchar tryckklassificering, dimensioner och böjgeometri till det exakta motorsystemet, inte bara den allmänna applikationskategorin.
Typer av bränsleinsprutare: Detaljerad jämförelse
Tabellen nedan jämför de tre konfigurationerna som är mest relevanta för ett ersättningsbeslut: den styva högtrycksstållinjen, den flexibla korrugerade linjen och en anpassad CNC-böjd ersättningslinje som produceras när en hylldel inte är tillgänglig.
| Dimension | Styv högtryckslinje | Flexibel korrugerad linje | Anpassad CNC-böjd linje |
|---|---|---|---|
| Primär användning | Pump/skena-till-injektor högtrycksleverans | Lågtrycksmatnings-/returkretsar | Direkt ersättning för utgående OEM-linjer |
| Typiskt tryckområde | Ofta 100–250 MPa | Jämförelsevis lågt tryck | Matchat med originalsystemets klassificering |
| Material | Låglegerat stål, värmebehandlat, autofrettage-behandlat | Korrugerad metall eller förstärkt flexibelt rör | Samma stålprocess som styv lina, specialböjd |
| Flexibilitet | Stel, fast geometri | Böjs för att absorbera vibrationer och rörelser | Styv, tillverkad till en specificerad geometri |
| Installationsprecision behövs | Hög, exakt böj- och längdmatchning krävs | Måttlig | Hög, måste återge original routing |
| Typisk felpunkt | Böj eller passande anslutning under utmattning | Korrugerad vägg eller krusad beslag | Böj eller passande anslutning under utmattning |
Inte varje punkt längs en bränsleinjektorlinje upplever samma mängd påfrestning under motordrift. Raka sektioner av rör fördelar i allmänhet tryckrelaterad spänning relativt jämnt längs sin längd. Böjsektioner koncentrerar däremot ytterligare spänningar vid kurvans yttre radie, eftersom rörväggen är tunnare och geometriskt mer komplex vid en böj än längs en rak bana. Beslagsanslutningar inför sin egen spänningskoncentration på grund av tätningskongeometrin och klämkraften från överfallsmuttern. Värmekartan nedan visar ett illustrativt relativ spänningsindex över dessa tre rörzoner under tre motorbelastningsförhållanden.
| Rörzon | Inaktiv | Delvis belastning | Full last |
|---|---|---|---|
| Rak sektion | 2 | 4 | 6 |
| Böj sektion | 3 | 6 | 9 |
| Montering Anslutning | 3 | 5 | 8 |
Värmekartan visar relativ spänning som ökar från tomgång mot full belastning över alla tre rörzonerna, vilket följer direkt av de högre insprutningstrycken och mer frekventa insprutningshändelser i samband med högre motorbelastning. Inom varje belastningstillstånd visar böjsektionen konsekvent ett högre relativ spänningsindex än den raka sektionen, vilket illustrerar varför böjgeometri och böjradie behandlas som viktiga designdetaljer snarare än tillfälliga vägval. Beslagsanslutningar uppvisar också förhöjd relativ spänning jämfört med raka sektioner, dock i allmänhet något lägre än böjsektionen i denna illustrativa jämförelse, vilket återspeglar den koncentrerade men lokaliserade spänningen vid en gängad anslutningspunkt. Vid full belastning visar alla tre zonerna sina högsta värden i detta illustrativa mönster, i överensstämmelse med den tidigare diskussionen om tryckpulseringstoppar under varje insprutningshändelse under högre bränslebehov. Detta mönster hjälper till att förklara varför utmattningsrelaterade fel i bränsleinsprutningsledningar är vanligare rapporterade vid böjplatser och passningsanslutningar än längs en ostörd rak sektion av röret. För tillverkare är detta en del av motiveringen för att använda precisions-CNC-böjningsutrustning som kan producera en konsekvent, gradvis böjradie snarare än en skarp eller ojämn böjning som ytterligare skulle koncentrera spänningen vid den punkten. För verkstäder som utför ett utbyte är det här mönstret också en praktisk påminnelse om att noggrant inspektera böjområden och monteringsanslutningar för eventuella tecken på ytskador, korrosion eller tidigare överdragning innan man antar att en lina fortfarande är funktionsduglig. Det förstärker ytterligare varför en ersättningslinje bör reproducera den ursprungliga böjgeometrin snarare än att använda en skarpare eller snävare böj som en lösning under installationen, eftersom en förändring av böjradien kan förändra spänningskoncentrationsmönstret som visas här. Att behandla denna värmekarta som ett illustrativt tekniskt mönster snarare än ett uppmätt resultat för någon specifik motor, verkstäder och utrustningsoperatörer kan fortfarande använda den allmänna zon-för-zon-relationen för att prioritera inspektionspunkter under rutinunderhåll.
Böjsektioner och beslagsanslutningar bär konsekvent mer påkänning än raka sektioner, varför ersättningslinjer bör återge den ursprungliga böjgeometrin snarare än en fältmodifierad genväg.
Vägledning för byte och underhåll: Hur man byter ut en bränsleinjektorlinje på ett säkert sätt
Följande sekvens beskriver den allmänna processen för att byta ut en bränsleinjektorlinje. Exakta steg, vridmomentvärden och tryckavlastningsprocedurer ska alltid bekräftas mot den specifika motor- eller utrustningstillverkarens servicedokumentation innan arbetet påbörjas.
- Bekräfta korrekt ersättningsledningsspecifikation, inklusive tryckklassificering, diameter, längd och böjgeometri, mot OEM-referensen eller servicemanualen.
- Avlasta resterande tryck i bränslesystemet enligt motortillverkarens specificerade procedur innan du kopplar bort någon högtrycksledning.
- Koppla bort batteriet eller isolera det elektriska systemet som en allmän försiktighetsåtgärd innan du arbetar nära bränslesystemet.
- Lossa och ta bort överfallsmuttrarna vid både pump-/skenänden och injektoränden med hjälp av rätt storlek på utskjutningsmutter eller kråkfotsnyckel för att undvika att kopplingarna rundas.
- Dra försiktigt tillbaka den gamla linjen utan att tvinga den mot intilliggande komponenter, notera dess ursprungliga dragning och böjriktning.
- Inspektera tätningskonens ytor vid både injektorn och pump/rälsportarna för skador innan du installerar den nya ledningen.
- Placera den nya linan för hand först, rikta in tätningskonerna rakt innan du gängar kopplingsmuttrarna för att undvika korsgängning.
- Dra åt varje kopplingsmutter till det värde som specificerats av motor- eller linjetillverkaren, undvik både under- och överdragning.
- Återanslut batteriet och följ tillverkarens specificerade startprocedur för att åter trycksätta bränslesystemet.
- Starta motorn på tomgång och kontrollera visuellt varje ny anslutning för bränsleläckage innan du återställer fordonet eller utrustningen till normal drift.
- Kontrollera vridmomentet på varje koppling igen efter en kort körningsperiod, eftersom initial termisk cykling ibland kan kräva en uppföljningskontroll.
Att köpa en ersättningslinje som matchar originalutrustningens geometri är ofta den svåraste delen av denna process, särskilt för äldre eller mindre vanliga motormodeller där en standardlinje inte är tillgänglig. NINGBO JIATIAN AUTOMOBILE PIPE CO., LTD., etablerat på grundval av den tidigare Ningbo Xingxin Metal Products Factory som grundades 1995, är en tillverkare av bränsleinjektorlinjer och en fabrik för rörkopplingar för bilar belägen i Wanhou, Zhanqi Town, Yinzhou District, Ningbo, som arbetar från en anläggning på cirka 022,300 kvadratmeter som täcker cirka 022,300 kvadratmeter. fabriksgolvyta. Företagets produktionsuppsättning inkluderar tio CNC helautomatiska rörbockningsmaskiner, storskaliga monteringslinjer för hårdlödningsugnar, hydraulisk intern formningsutrustning, en 800-tons hydraulisk vattenexpansionsmaskin, automatiska lasersvetsare, svetsrobotar och storskaliga bearbetningscenter, med stöd av ett internt forsknings- och testlaboratorium. Denna typ av CNC-böjnings- och formningsförmåga tillåter en leverantör av bränsleinsprutningsrör att återge en specifik motors tredimensionella routing exakt, vilket är direkt relevant när en ersättningslinje behöver matcha den ursprungliga böjgeometrin snarare än att anpassas från en generisk rak längd. För vagnparksoperatörer, verkstäder och utrustningstillverkare som köper ersättningslinjer i volym, kan samarbete med en etablerad bilrörstillverkare eller grossist hjälpa till att säkerställa konsekvent dimensionell noggrannhet över upprepade beställningar.
Ett säkert byte av bränsleinsprutningsledningen beror på att först avlasta systemtrycket, matcha den exakta originalspecifikationen och vrida varje anslutning till tillverkarens specificerade värde.
Vanliga frågor om byte av bränsleinjektorlinje
Vad är det korrekta förfarandet för att byta ut en bränsleinsprutningsledning?Ersätter a fuel injector line generally involves confirming the correct replacement specification, relieving system pressure, removing the old line at both end fittings, inspecting the sealing surfaces, installing the new line by hand before torquing the union nuts to specification, and checking for leaks after restarting the engine. The exact sequence and torque values should always be confirmed against the specific engine or equipment manufacturer's procedure before starting work. |
Behöver jag avlasta bränslesystemets tryck innan jag tar bort en insprutningsledning?Ja, resttrycket kan finnas kvar i ett högtrycksbränslesystem även efter att motorn har stängts av, så att följa tillverkarens specificerade tryckavlastningsprocedure innan du kopplar bort någon insprutningsledning är en standardförebyggandeåtgärd. Att hoppa över detta steg kan skapa en säkerhetsrisk med tanke på trycken som är involverade i common rail och liknande högtrycksbränslesystem. |
Kan en bränsleinsprutningsledning böjas eller omformas under installationen?Bränsleinsprutningsledningar är konstruerade och CNC-böjda till en specifik geometri, och omformning eller forcering av en ledning under installationen kan införa spänningskoncentrationer eller ytskador som inte togs med i den ursprungliga designen. Om en ersättningslinje inte matchar den erforderliga routingen, är det i allmänhet det mer tillförlitliga tillvägagångssättet att köpa en korrekt böjd ersättning istället för att fältmodifiera en befintlig linje. |
Vilket vridmoment ska användas vid installation av en ny bränsleinjektorlinje?Vridmomentvärden för insprutningsledningens kopplingsmuttrar varierar beroende på monteringsstorlek, gängtyp och motortillverkares specifikationer, så tillämplig servicemanual eller tillverkarens vridmomenttabell bör användas för den exakta siffran snarare än en allmän uppskattning. Både under- och överdragning kan skapa tillförlitlighetsproblem, varför matchning av det specificerade vridmomentvärdet behandlas som ett viktigt steg i bytesprocessen. |
Hur vet jag om en bränsleinsprutningsledning behöver bytas ut istället för att repareras?Synlig sprickbildning, korrosion, deformation eller bränsleläckage runt en krök eller kopplingsförbindning är vanliga indikatorer på att en ledning bör bytas ut snarare än att repareras, eftersom dessa ledningar arbetar under kontinuerliga högtryckscykler som reparationsmetoder i allmänhet inte är utformade för att motstå tillförlitligt. Varje linje som visar skador nära en spänningskoncentrationspunkt såsom en böj eller beslag behandlas vanligtvis som en ersättningskandidat snarare än en reparationskandidat. |
Vad ska en verkstad eller grossist leta efter när de skaffar ersättningsbränsleinsprutningslinjer från en tillverkare?Köpare tittar vanligtvis på en tillverkares förmåga att matcha den ursprungliga böjgeometrin och tryckklassificeringen exakt, tillsammans med produktionskapacitet och konsistens över upprepade beställningar för behov av flotta eller flera enheter. Att granska en leverantörs tillverkningsutrustning och kvalitetsprocess, såsom CNC-böjningsnoggrannhet och materialspårbarhet, kan vara en användbar del av att utvärdera en tillverkare av bränsleinjektorrör eller grossist för pågående inköp. |
Ersätter a fuel injector line safely comes down to matching the exact original specification and following the correct pressure-relief and torque procedure, rather than treating it as a generic tubing swap.
Våra huvudprodukter
 Kontakta oss
+86-138 0586 3066
+86-574 8840 6311
 Produkter
 Skicka ett e-postmeddelande
 Mobil
Upphovsrätt ©NINGBO JIATIAN AUTOMOBILE PIPE CO.,LTD. Alla rättigheter reserverade.
 Kinas Premium Automotive Tube Factory
Specialtillbehör för fordonsrörkopplingar
integritet